
 中文简体
Rumah / Berita / berita industri / Manfaat Pengecoran Pasir: Penjelasan Biaya, Fleksibilitas, dan Kebebasan Desain
berita industri
Manfaat Pengecoran Pasir: Penjelasan Biaya, Fleksibilitas, dan Kebebasan Desain
Pengecoran pasir adalah metode pembentukan logam tertua yang masih digunakan dalam produksi sehari-hari, dan masih merupakan proses pengecoran yang paling banyak digunakan di dunia. Umur panjang itu bukanlah nostalgia. Hal ini berkaitan dengan serangkaian manfaat praktis yang sama pentingnya saat ini seperti yang terjadi seabad yang lalu, khususnya untuk pompa, katup, impeler, dan suku cadang mesin yang kami produksi minggu demi minggu.
Di bawah ini kami membahas apa yang benar-benar diberikan oleh pengecoran pasir kepada Anda, di mana proses tersebut mengalahkan proses lainnya, di mana tidak, dan bagaimana memanfaatkannya secara maksimal dalam proyek nyata.
Apa yang Sebenarnya Terjadi di Dalam Cetakan Pasir
Prinsipnya jelas. Suatu pola berbentuk seperti komponen jadi dimasukkan ke dalam pasir, pasir dipadatkan disekitarnya, dan pola tersebut ditarik, meninggalkan rongga. Dua bagian cetakan disambung, inti dipasang pada tempatnya untuk membentuk saluran internal, dan logam cair dituangkan ke dalam rongga. Setelah logam mengeras, cetakan dipecah, pengecoran dibersihkan, dan dilanjutkan ke perlakuan panas, permesinan, dan inspeksi.
Urutan itu tidak menarik, dan itulah sebabnya keunggulan di bawah ini tetap ada. Tidak ada proses yang bergantung pada perkakas keras yang mahal atau pada jendela sempit geometri bagian.
Manfaat Inti Pengecoran Pasir
Inilah alasan mengapa pelanggan terus kembali menggunakan komponen pengecoran pasir, bahkan ketika proses lain secara teknis tersedia.
Biaya Perkakas Rendah dan Pembuatan Pola Cepat
Pola dapat dibuat dari kayu, resin, atau logam, dan harganya hanya sepersekian dari cetakan baja yang dikerjakan. Untuk desain baru, perbedaan tersebut sering kali merupakan angka terbesar dalam kutipan. Ini juga berarti Anda tidak perlu berkomitmen pada volume besar untuk membenarkan dimulainya produksi.
Kebebasan Desain untuk Bentuk Kompleks dan Berongga
Karena cetakan akan hancur setelah setiap penuangan, tidak perlu merancang cetakan kaku yang harus mengeluarkan bagian tersebut. Undercut, kantong dalam, saluran internal, dan ketebalan dinding yang bervariasi semuanya dapat dicapai. Geometri internal yang kompleks yang memerlukan beberapa bagian yang dilas atau dikerjakan di tempat lain seringkali dapat diproduksi sebagai satu pengecoran.
Pilihan Logam dan Ukuran Bagian yang Sangat Luas
Pengecoran pasir menangani besi cor, karbon dan baja paduan rendah, baja tahan karat, aluminium, perunggu, dan kuningan. Kisaran ukurannya pun sama luasnya, mulai dari komponen yang berbobot beberapa ratus gram hingga housing yang memerlukan crane untuk dipindahkan. Beberapa proses lain menjangkau rentang tersebut dengan nyaman.
Perubahan Desain Berbiaya Rendah dan Berisiko Rendah
Jika prototipe menunjukkan bahwa bos perlu dipindahkan atau dinding perlu dipertebal, polanya akan dimodifikasi daripada dibangun kembali dari awal. Fleksibilitas tersebut memperpendek siklus pengembangan dan menurunkan biaya untuk mendapatkan desain yang tepat.
Produksi Berjalan Dalam Skala Dua Arah
Pengecoran pasir ekonomis untuk satu prototipe dan masih dapat digunakan untuk ribuan keping per tahun. Anda tidak dipaksa untuk menentukan jumlah pesanan minimum yang hanya masuk akal pada skala produksi massal.
Pasir Dapat Digunakan Kembali
Setelah pengguncangan, sebagian besar pasir cetakan direklamasi, direkondisi, dan dikembalikan ke jalur. Hal ini menjaga biaya bahan habis pakai tetap rendah dan mengurangi jumlah material yang terbuang.
Pengecoran Pasir Dibandingkan dengan pengecoran mati dan Pengecoran Investasi
Tidak ada proses yang menang di mana pun. Tabel di bawah ini merangkum trade-off dalam istilah-istilah yang biasanya menentukan suatu proyek.
| Faktor | Sand Casting | Die Casting | Investment Casting |
|---|---|---|---|
| Biaya perkakas | Rendah | Tinggi | Sedang hingga tinggi |
| Waktu tunggu perkakas | Berhari-hari hingga berminggu-minggu | Berminggu-minggu hingga berbulan-bulan | Minggu |
| Ukuran bagian yang khas | Sangat kecil hingga sangat besar | Sebagian besar berukuran kecil hingga sedang | Kecil hingga sedang |
| Permukaan akhir | Sedang, pemesinan sering kali diperlukan | Bagus | Bagus to excellent |
| Rentang volume terbaik | Satu kali hingga ribuan | Puluhan ribu ke atas | Ratusan hingga ribuan |
| Fleksibilitas perubahan desain | Tinggi | Rendah | Sedang |
Dimana Manfaat Ini Terbayar Secara Nyata
Keuntungan di atas tidak lagi bersifat abstrak saat Anda melihat komponen sebenarnya. Dalam produksi kami sendiri, yang paling cocok adalah peralatan penanganan cairan, yang rumah dan baknya berukuran besar, rumit secara geometris, dan jarang dipesan dalam jumlah die-casting.
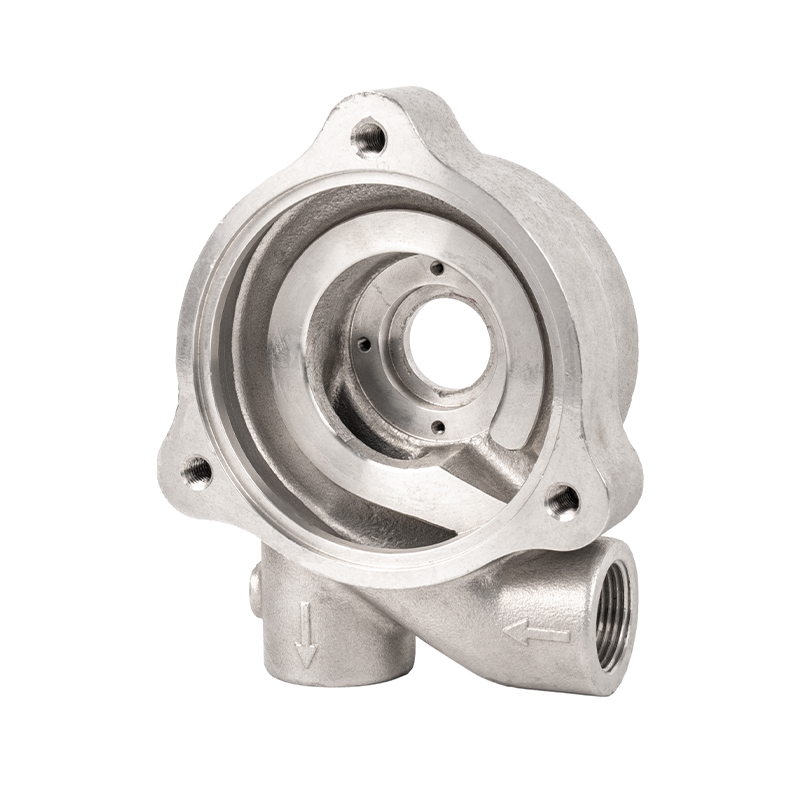
Badan pompa adalah contoh yang bagus. SEBUAH selubung pompa sentrifugal Memiliki saluran aliran internal yang melengkung, bagian tebal di sekitar volute, dan bagian tipis di dekat pelepasan, semuanya dalam satu kesatuan. Pengecoran pasir membentuk geometri tersebut dalam sekali tuang, dan biaya perkakas tetap dapat dikelola dalam berbagai ukuran yang mungkin ditawarkan oleh produsen pompa.
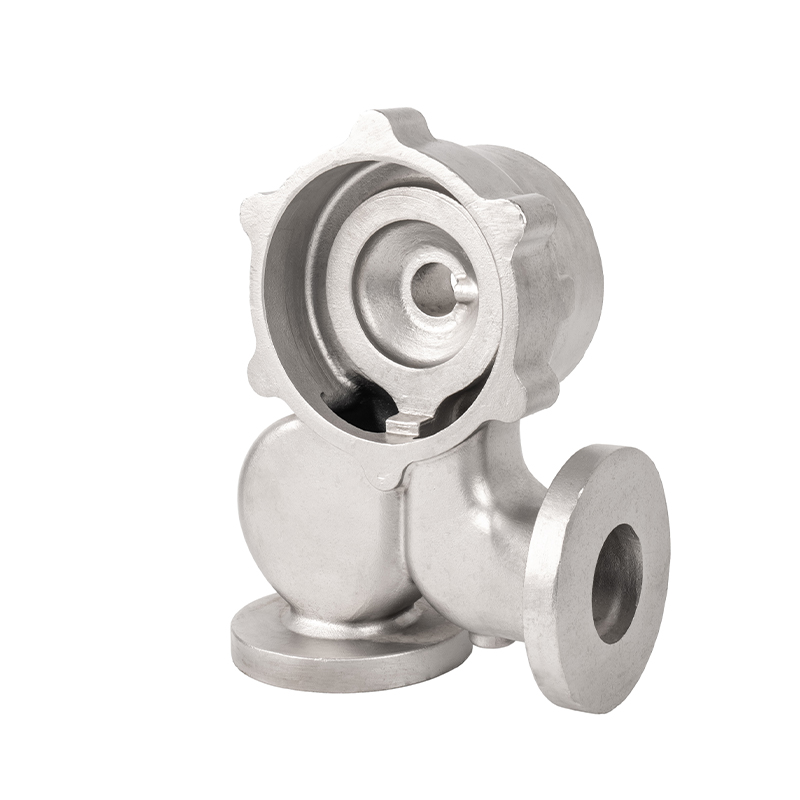 Coran Pompa Sentrifugal Stainless Steel Kustom Pengecoran baja tahan karat OEM untuk selubung pompa sentrifugal, impeler, poros, dan bantalan, cocok untuk transportasi fluida di industri kimia, air, dan energi. Lihat Produk →
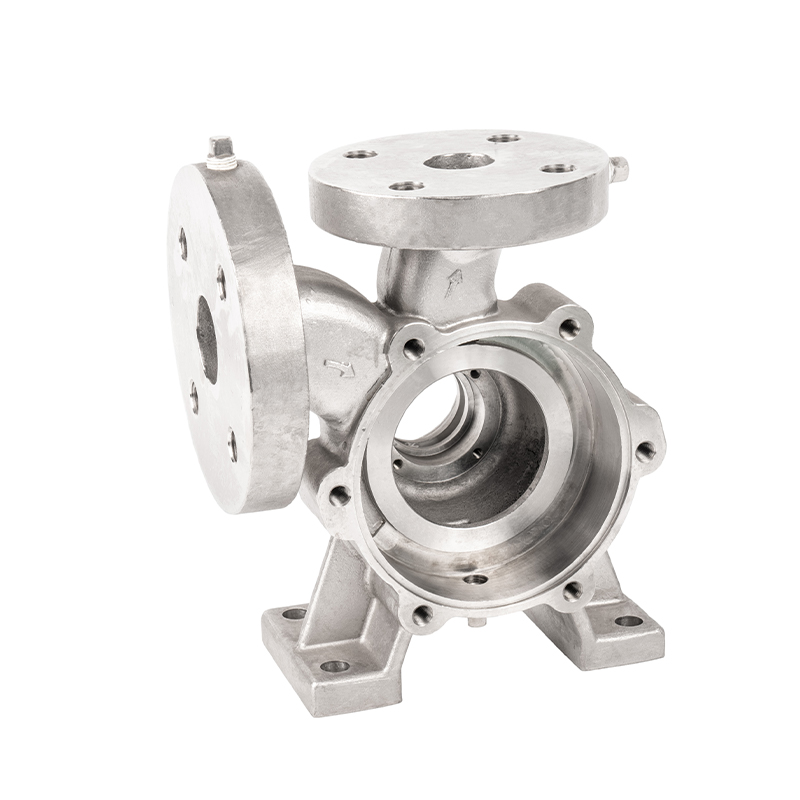
Badan katup mengikuti logika yang sama. Badan katup bola memerlukan lubang internal yang presisi, permukaan penyegelan, dan seringkali dinding yang cukup berat untuk menahan tekanan. Pengecoran pasir menghasilkan blanko dengan andal, dan pemesinan selanjutnya membuat permukaan kritis mencapai toleransi.
 Pengecoran Katup Bola Stainless Steel Kustom Pengecoran katup bola OEM dalam baja tahan karat, karbon, atau paduan untuk kontrol fluida, dengan opsi sambungan flensa, berulir, atau dilas untuk sistem industri. Lihat Produk →
Impeler menambah tantangan berbeda, karena bilahnya tipis, melengkung, dan harus seimbang. Pengecoran pasir dengan inti yang dirancang dengan baik menghasilkan profil bilah dalam keadaan utuh, bukan mengelas bilah ke hub, yang menghilangkan seluruh titik lemah.
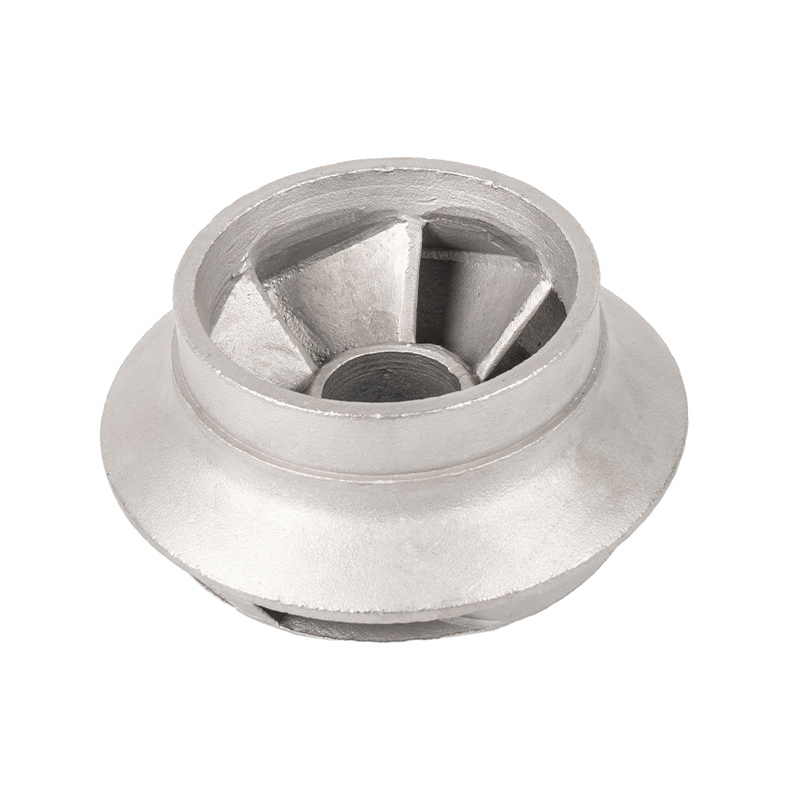 Pengecoran Impeller Pisau Presisi Stainless Steel Kustom Pengecoran impeler bilah OEM untuk pompa, turbin, dan kipas, terbuat dari paduan tahan korosi untuk mendukung rotasi, konversi energi, dan masa pakai yang lama. Lihat Produk →
Selain peralatan fluida, alasan yang sama juga berlaku untuk rumah motor, kepala silinder, komponen knalpot, rumah peredam, alat kelengkapan pipa, dan perangkat keras konstruksi. Jika bentuknya rumit, volumenya sedang, atau bagiannya besar, pengecoran pasir cenderung memberikan keseimbangan terbaik antara biaya dan kemampuan.
Batasan Itu Nyata, dan Layak Direncanakan
Kita lebih baik jujur mengenai kendala yang ada daripada berpura-pura tidak ada. Mengetahuinya pada tahap desain menghemat lebih banyak uang daripada menemukannya pada tahap inspeksi.
- Permukaan akhir as-cast lebih kasar daripada die casting atau investment casting, sehingga tunjangan pemesinan biasanya dimasukkan ke dalam gambar.
- Toleransi dimensi lebih lebar dibandingkan proses presisi, dan fitur penting biasanya memerlukan pemesinan setelah pengecoran.
- Ketebalan dinding minimum terbatas, dan bagian yang sangat tipis dapat mendingin terlalu cepat dan menyebabkan kesalahan pengoperasian.
- Porositas, inklusi pasir, dan penyusutan merupakan risiko inheren yang harus dikendalikan melalui desain gerbang, suhu penuangan, dan disiplin proses.
- Kandungan tenaga kerja per bagian lebih tinggi dibandingkan dengan die casting yang sepenuhnya otomatis, dan hal ini penting pada volume yang sangat tinggi.
Jika aplikasi Anda dapat mentoleransi operasi pemesinan dan rentang toleransi yang masuk akal, tidak satu pun dari poin ini yang mendiskualifikasi. Jika tidak bisa, ada baiknya memeriksa alternatif pengecoran presisi sebelum melakukan.
Bagaimana Mendapatkan Manfaat Seutuhnya
Mendapatkan hasil maksimal dari pengecoran pasir lebih merupakan masalah persiapan dibandingkan keberuntungan. Kualitas pasir cetakan itu sendiri menentukan batas atas segala hal berikutnya; distribusi ukuran butir, kandungan pengikat, dan kelembapan semuanya mempengaruhi kekuatan cetakan dan penyelesaian permukaan. Kami telah membahas subjek itu secara lebih rinci dalam catatan kami bagaimana pengecoran kualitas pasir membentuk bagian akhir .
Selain pasir, tiga kebiasaan secara konsisten menghasilkan hasil coran yang lebih baik. Pertama, sepakati tunjangan pemesinan dan titik datum sejak awal, sehingga pola dibangun dengan mempertimbangkan bagian yang sudah selesai. Kedua, pertahankan transisi ketebalan dinding secara bertahap, karena perubahan yang tiba-tiba akan memusatkan tegangan dan menyebabkan cacat penyusutan. Ketiga, tentukan terlebih dahulu kriteria penerimaannya, apakah itu berarti pemeriksaan dimensi, pengujian tekanan, atau pemeriksaan radiografi, sehingga kedua belah pihak mengukur hal yang sama.
Pertanyaan yang Ditanyakan Pembeli kepada Kami
Apakah pengecoran pasir hanya cocok untuk volume rendah?
Tidak. Ini paling kompetitif pada volume rendah dan menengah, namun tetap dapat digunakan untuk ribuan keping per tahun, terutama untuk komponen besar di mana perkakas die casting tidak praktis.
Apakah pengecoran pasir lebih murah daripada pengecoran investasi?
Untuk sebagian besar komponen berukuran sedang dan besar, ya, terutama karena biaya pola lebih rendah dan prosesnya mentoleransi perkakas yang lebih sederhana. Untuk suku cadang yang kecil dan sangat detail dengan toleransi yang ketat, pengecoran investasi dapat menjadi pilihan ekonomis yang lebih baik.
Logam apa yang bisa dicor dengan pasir?
Besi tuang, baja karbon, baja paduan rendah dan baja tahan karat, paduan aluminium, perunggu, dan kuningan semuanya umum digunakan. Pilihan yang tepat bergantung pada lingkungan pengoperasian, beban mekanis, dan persyaratan korosi atau suhu.
Seberapa bagus permukaannya?
Harapkan permukaan as-cast fungsional yang biasanya dikerjakan di tempat yang penting. Penyegelan permukaan, lubang, dan permukaan penyatuan biasanya diselesaikan setelah pengecoran, yang merupakan praktik standar dan bukan suatu kekurangan.
Pengecoran pasir telah bertahan lama karena memecahkan masalah yang benar-benar sulit: memproduksi bentuk logam kompleks dalam ukuran yang berguna, dalam jumlah yang masuk akal, tanpa memaksa pembeli mengeluarkan biaya perkakas yang hanya masuk akal dalam skala besar. Kombinasi kebebasan desain, jangkauan material, dan pengendalian biaya sulit dikalahkan, dan itulah sebabnya proses ini masih menjadi pusat manufaktur komponen industri.
Jika Anda ingin melihat jenis pekerjaan yang dicakupnya, Anda dapat menelusuri pengecoran presisi yang kami produksi , atau kirimkan gambarnya kepada kami dan biarkan kami memberi tahu Anda dengan jujur apakah pengecoran pasir adalah cara yang tepat untuk itu.
PRODUK-PRODUK TERKAIT
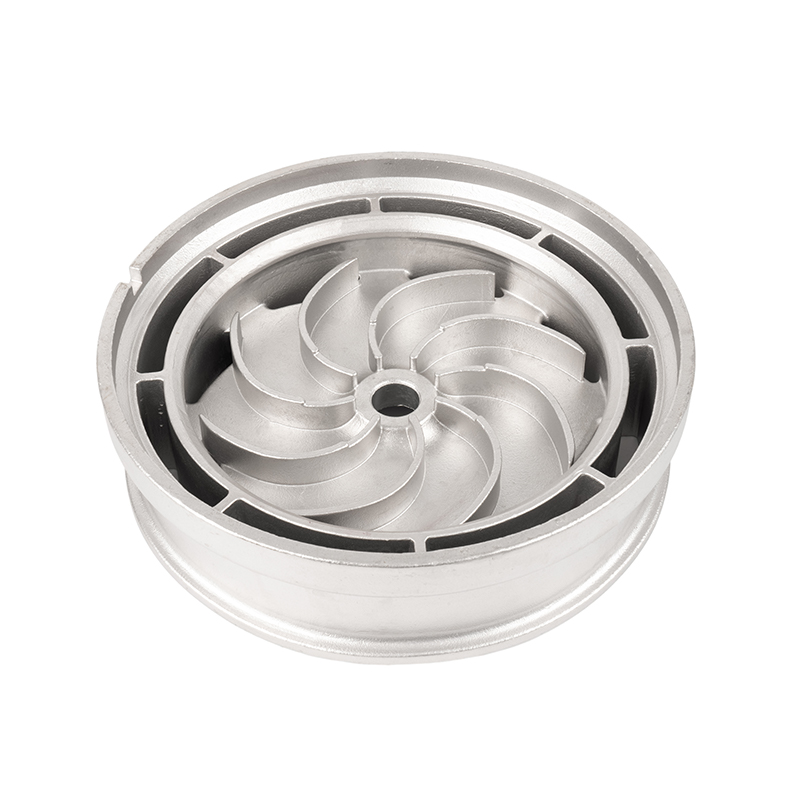
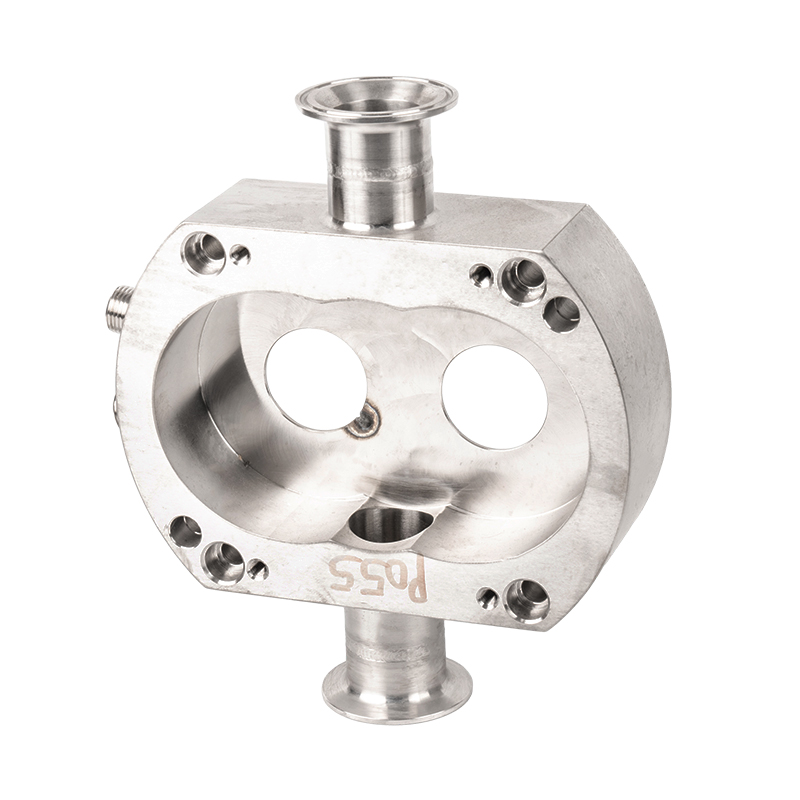
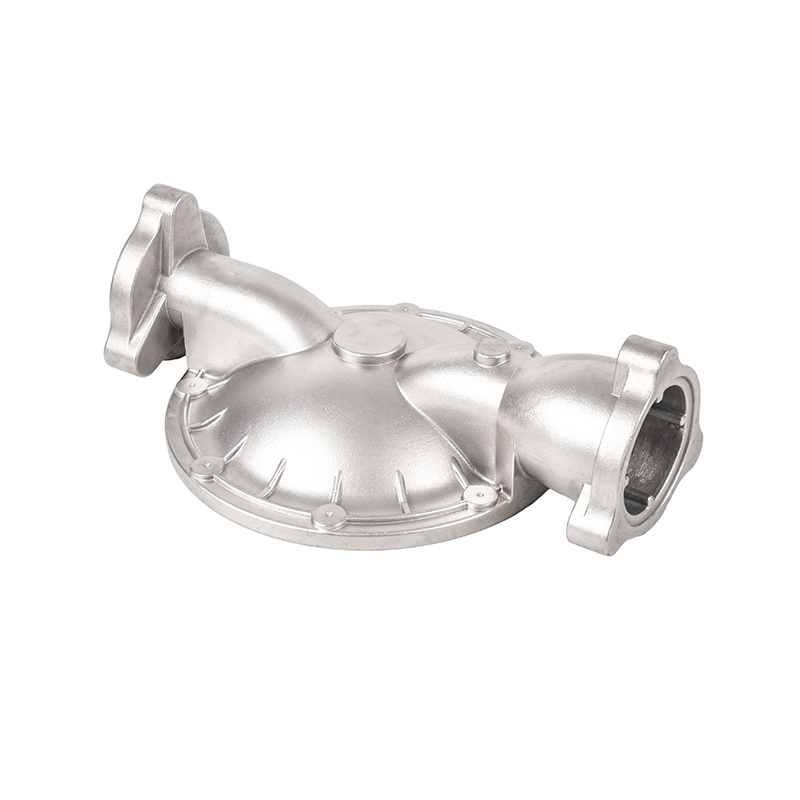
Apakah Anda punya pertanyaan? Jangan menunggu, Ayo bicara!
Hubungi kami
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: 68, Jalan Cabang Jiangbin, Zona Pengembangan Bersama Beilun Xiaogang, Ningbo, Zhejiang, Cina.
Kode QR
Hak Cipta © Ningbo Etdz Andrew Precision Cast Co., Ltd. Semua hak dilindungi undang-undang

