
 中文简体
Rumah / Berita / berita industri / Cetakan Pasir untuk Pengecoran Logam: Panduan Lengkap Proses dan Bahan
berita industri
Cetakan Pasir untuk Pengecoran Logam: Panduan Lengkap Proses dan Bahan
Cetakan pasir untuk pengecoran logam telah menjadi pekerja keras di pabrik pengecoran selama berabad-abad, dan cetakan ini tetap menjadi salah satu cara paling praktis untuk mengubah gambar desain menjadi komponen logam jadi. Dari rumah pompa air dan badan katup hingga pengecoran impeler dan alat kelengkapan pipa, cetakan pasir sering kali merupakan pilihan paling cerdas ketika suku cadang terlalu rumit untuk pengerjaan sederhana atau terlalu mahal untuk diproduksi dengan perkakas permanen. Dalam panduan ini, kami menjelaskan cara pembuatan cetakan pasir, bahan apa yang membuatnya berfungsi dengan baik, dan apa yang diawasi oleh pengecoran berpengalaman di setiap tahap proses.
Apa Cetakan Pasir untuk Pengecoran Logam?
Cetakan pasir adalah rongga yang terbentuk pada pasir yang dipadatkan yang menerima logam cair selama proses pengecoran. Cetakan diawali dengan sebuah pola, yang merupakan model ukuran penuh dari bentuk luar bagian tersebut. Pola tersebut dikemas ke dalam pasir yang telah disiapkan khusus sehingga pasir tersebut sesuai dengan bentuk bagiannya. Ketika polanya dihilangkan, rongga yang kosong siap diisi dengan logam cair, dan rongga itulah yang memberikan bentuk luar pada hasil pengecoran.
Karena setiap cetakan pasir dibuat untuk sekali tuang, prosesnya menawarkan fleksibilitas yang sangat besar. Kami dapat memproduksi suku cadang dalam jumlah kecil, prototipe untuk desain pompa baru, atau produksi berukuran sedang tanpa investasi perkakas yang tinggi berupa die casting atau pengecoran cetakan permanen. Cetakan biasanya pecah saat logam mengeras, namun pasir dapat diperoleh kembali dan digunakan kembali, sehingga prosesnya tetap ekonomis dan efisien.
Jenis Utama Cetakan Pasir
Tidak semua cetakan pasir berperilaku sama. Metode pencetakan yang tepat bergantung pada paduan, ukuran pengecoran, dan tingkat akurasi dimensi yang dibutuhkan bagian tersebut. Empat jenis yang paling umum digunakan dalam industri adalah cetakan pasir hijau, cetakan pasir kering, cetakan tanpa panggang, dan cetakan cangkang.
| Jenis Cetakan | pengikat | Kekuatan Kunci | Penggunaan Khas |
|---|---|---|---|
| Cetakan pasir hijau | Tanah liat dan air | Reklamasi pasir berbiaya rendah dan mudah | Rumah pompa, badan katup, bagian-bagian mesin |
| Cetakan pasir kering | Tanah liat, dipanggang untuk kekuatan | Dinding cetakan yang lebih kuat dan permukaan akhir yang lebih baik | Coran sedang hingga besar |
| Cetakan tanpa panggang | Resin dan pengeras | Akurasi dimensi tinggi untuk komponen berat | Pengecoran katup dan mesin besar |
| Cetakan cangkang | Pasir berlapis resin | Cangkangnya tipis dan kuat dengan permukaan akhir yang bagus | Suku cadang presisi dalam volume sedang |
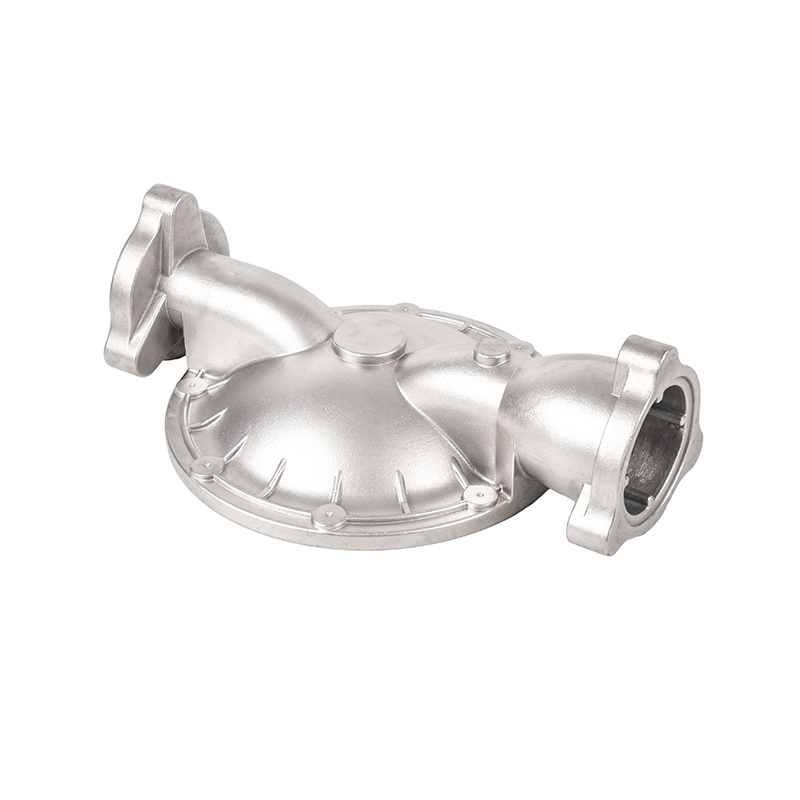
Dalam produksi kami sendiri, cetakan pasir hijau adalah pilihan paling umum untuk komponen penanganan cairan. Bahan ini ekonomis, cepat disiapkan, dan cocok untuk bagian dengan ketebalan dinding sedang seperti pengecoran pompa sentrifugal .
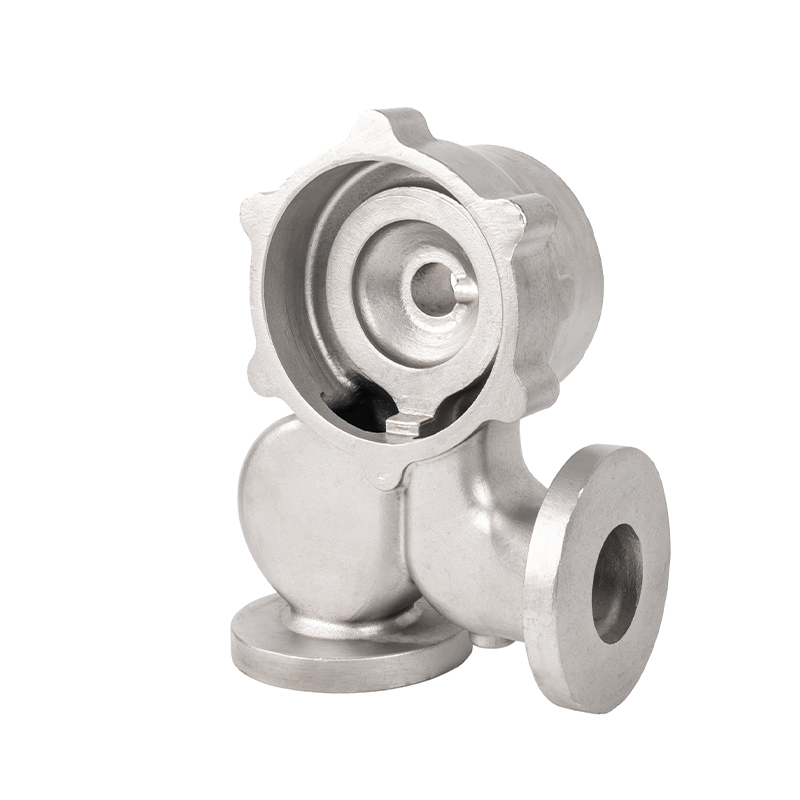 Coran Pompa Sentrifugal Stainless Steel dari Produsen Ningbo Daftar ini menampilkan pengecoran pompa sentrifugal presisi dalam baja tahan karat, diproduksi oleh pabrik pengecoran Tiongkok dengan teknologi canggih dan pengalaman ekspor, relevan ketika membandingkan jenis cetakan untuk komponen penanganan cairan dinding sedang. Lihat Produk →
Cetakan tanpa panggang muncul ketika bagiannya lebih berat dan cetakan harus mempertahankan dimensinya melalui periode pendinginan yang lama. Cetakan cangkang dipilih ketika persyaratan penyelesaian permukaan lebih menuntut dan volume produksi membenarkan biaya cetakan yang sedikit lebih tinggi. Setiap metode memiliki tempatnya masing-masing, dan pengecoran yang baik merekomendasikan opsi berdasarkan gambar pengecoran daripada preferensi tetap.
Bagaimana Cetakan Pasir Dibuat untuk Pengecoran Logam
Cetakan pasir yang andal merupakan hasil persiapan yang matang. Kami mengikuti urutan yang disiplin di setiap tahap karena kesalahan kecil pada cetakan sering kali muncul kemudian sebagai cacat pada pengecoran. Langkah-langkah utamanya tercantum di bawah ini.
- Persiapan pola. Polanya dibuat agar sesuai dengan geometri bagian, dengan tambahan penyusutan dan sudut kemiringan yang disertakan sehingga dapat ditarik dari pasir dengan bersih.
- Persiapan pasir. Pasir dicampur dengan bahan pengikat pilihan dan bahan tambahan apa pun untuk mencapai tingkat kelembapan atau resin yang stabil. Pasir yang tidak konsisten adalah salah satu penyebab paling umum dari cacat terkait jamur.
- Pencetakan dan pemadatan. Pasir dikemas mengelilingi pola dalam kotak cetakan. Pemadatan yang seragam sangat penting agar cetakan dapat menahan tekanan logam cair tanpa erosi.
- Pengaturan inti. Inti ditempatkan dalam cetakan untuk membuat bagian internal, potongan bawah, dan rongga yang tidak dapat dibentuk hanya oleh pola. Inti yang didukung dengan baik sangat penting untuk komponen seperti impeler yang memiliki saluran aliran di dalamnya.
- Penutupan cetakan. Kedua bagian cetakan, yang dikenal sebagai cop dan drag, disejajarkan dan dijepit sehingga rongga tetap mempertahankan bentuknya selama penuangan.
- Menuangkan dan memadat. Logam cair dituangkan melalui sariawan dan mengisi rongga. Temperatur penuangan, desain saluran, dan ventilasi semuanya mempengaruhi seberapa bersih logam mengisi cetakan.
- Pengguncangan dan penyelesaian akhir. Setelah logam mengeras, cetakan dipecah dan cetakannya dilepas. Pelari dan anak tangga dipotong, dan permukaan dibersihkan sebelum diperiksa.
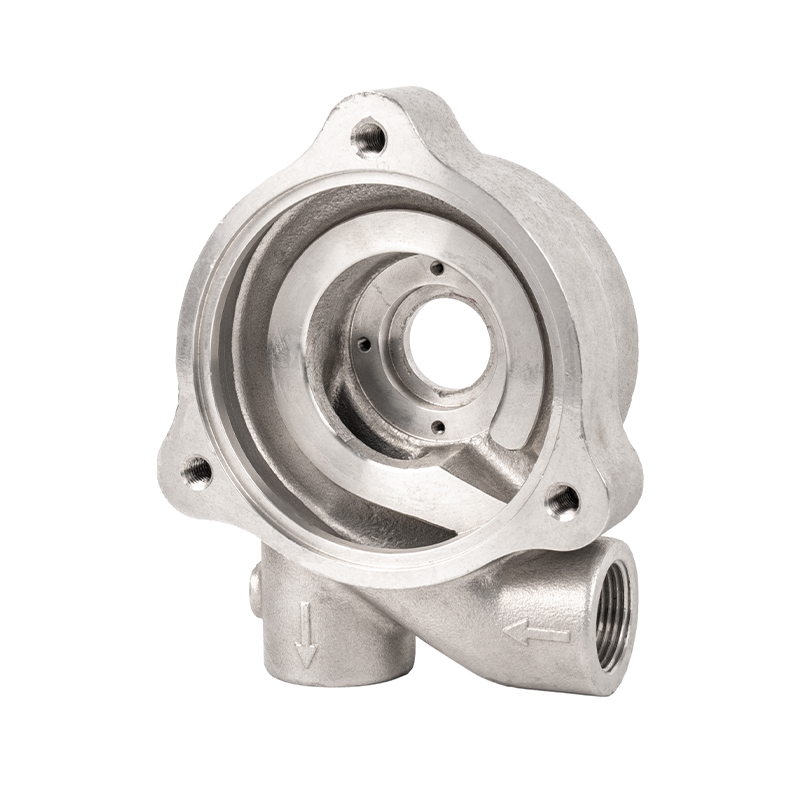
Pengecoran impeler bilah adalah contoh bagus mengapa urutan pembuatan cetakan penting. Saluran aliran internal yang menentukan kinerja hidrolik dibentuk oleh inti, dan jika cetakan bergeser atau inti bergerak selama penuangan, impeler tidak akan sesuai dengan desain. Pencetakan yang hati-hati akan melindungi geometri bagian akhir.
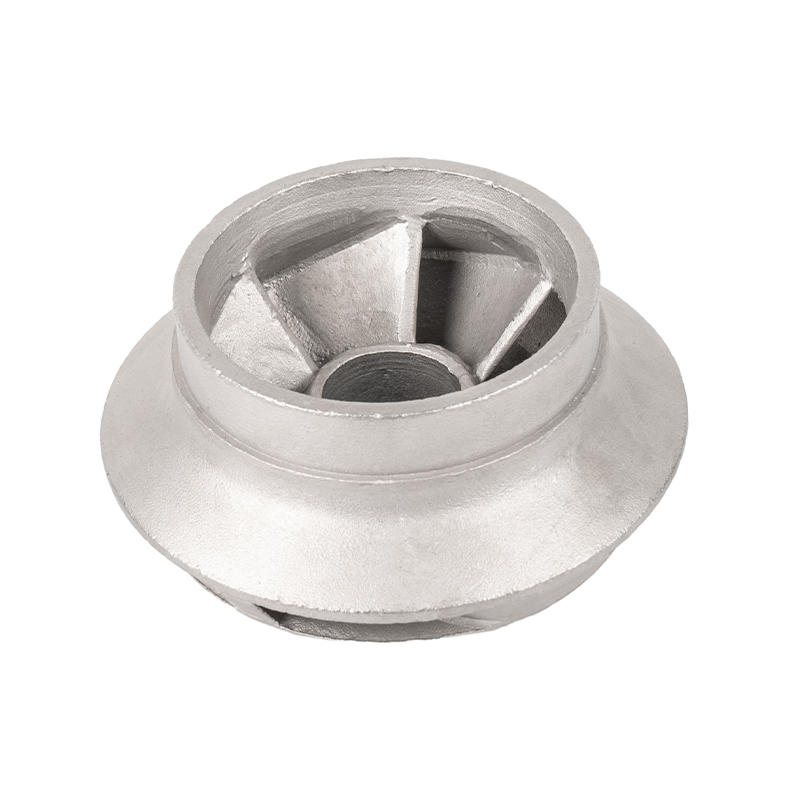 Pengecoran Impeller Bilah Presisi dari Baja Tahan Karat Pengecoran impeler bilah bergantung pada penempatan inti yang akurat selama pencetakan. Pengecoran presisi baja tahan karat dari pemasok ini layak dipertimbangkan untuk aplikasi di mana saluran aliran internal harus benar-benar sesuai dengan persyaratan desain hidraulik. Lihat Produk →
Setelah pengecoran dikeluarkan dari cetakan, pengecoran dipindahkan melalui pembersihan dan inspeksi sebelum pemesinan sekunder. Banyak pembeli yang melihat kualitas sebenarnya dari pengecoran hanya pada tahap ini, namun hasilnya ditentukan jauh lebih awal, selama proses pembuatan cetakan itu sendiri.
Cacat Umum Cetakan Pasir dan Metode Pencegahannya
Jika bagian cetakan pasir gagal dalam pemeriksaan, penyebab utamanya sering kali terletak pada cetakan. Selama bertahun-tahun, kami telah mengetahui bahwa sebagian besar cacat dapat ditelusuri dari kualitas pasir, pemadatan, atau ventilasi. Memahami cacat ini membantu kami menyelesaikannya dengan cepat dan mencegah terulangnya masalah dalam produksi yang sedang berlangsung.
| Cacat | Penyebab Utama | Pencegahan |
|---|---|---|
| Dimasukkannya pasir | Pasir lepas masuk ke dalam logam cair | Pemadatan lebih kuat, pelapisan cetakan, penuangan terkontrol |
| Porositas | Gas terperangkap selama pemadatan | Ventilasi yang lebih baik, kelembapan terkontrol, suhu penuangan yang tepat |
| Pergeseran cetakan | Ketidakselarasan antara coping dan drag | Labu terpasang dengan aman dan pin lokasi yang akurat |
| Keropeng | Pasir permukaan mengembang dan retak saat dituang | Kelembapan terkontrol, pemadatan lebih baik, pemanggangan memadai |
| Rongga penyusutan | Solidifikasi tidak dialiri oleh riser | Posisi riser dan desain gerbang yang dioptimalkan |
Masalah inilah yang kami evaluasi saat meninjau desain pengecoran baru. Penyesuaian kecil pada cetakan, seperti menambahkan ventilasi atau mengubah rasio pengikat, dapat membuat perbedaan antara bagian yang dapat diandalkan dan tuang yang dibuang.
Memilih Cetakan Pasir untuk Komponen Cor Anda
Bagaimana Anda tahu apakah cetakan pasir adalah pendekatan yang tepat? Berdasarkan pengalaman kami, keputusan ditentukan oleh empat faktor: ukuran komponen, kompleksitas geometrik, kuantitas produksi, dan paduan. Komponen yang besar atau berat hampir selalu lebih cocok untuk cetakan pasir daripada cetakan permanen. Komponen dengan jalur internal, seperti port katup, mendapat manfaat dari kemampuan menempatkan inti tepat di tempat yang dibutuhkan. Ketika jumlah pesanan rendah atau sedang, biaya perkakas cetakan pasir yang rendah membuat harga satuan tetap realistis, dan karena besi, baja, baja tahan karat, dan aluminium semuanya dapat dituangkan ke dalam cetakan pasir, paduan jarang menjadi alasan untuk menghindari proses tersebut.
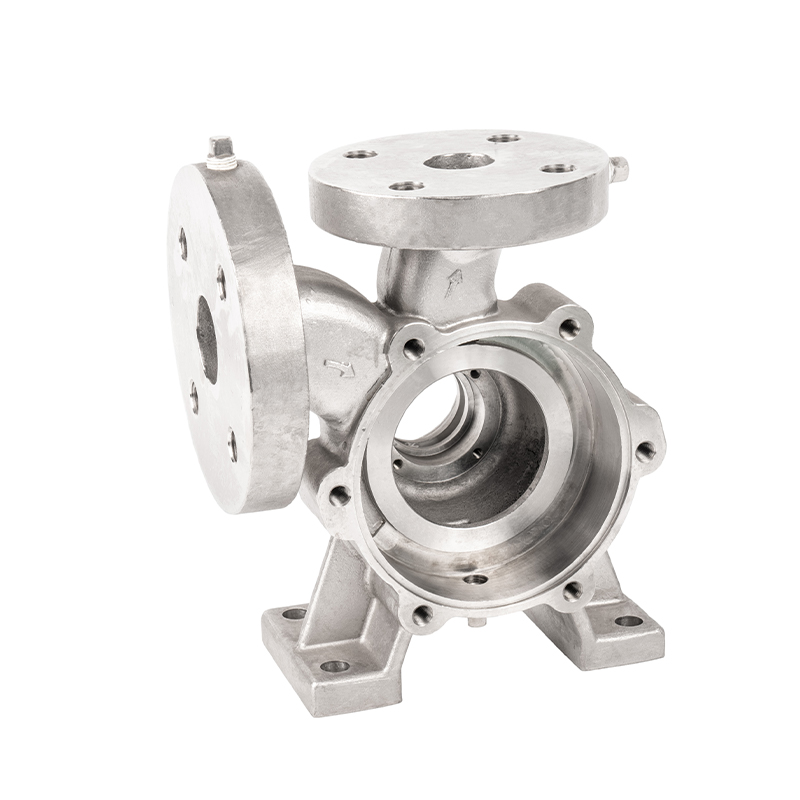
Pengecoran katup bola adalah contoh khas dari lantai pabrik kami. Badan katup bola membutuhkan bagian dinding yang tebal, penyelarasan port yang akurat, dan permukaan penyegelan yang baik. Cetakan pasir yang dipersiapkan dengan baik dapat menahan dimensi tersebut saat logam mendingin, dan operasi finishing kami kemudian membawa permukaan penyegelan ke standar yang disyaratkan. Jika Anda ingin melihat cara kerjanya dalam praktik, artikel kami di proses pengecoran pasir pengecoran pompa air menelusuri langkah-langkah pencetakan, penuangan, dan penyelesaian komponen penanganan cairan.
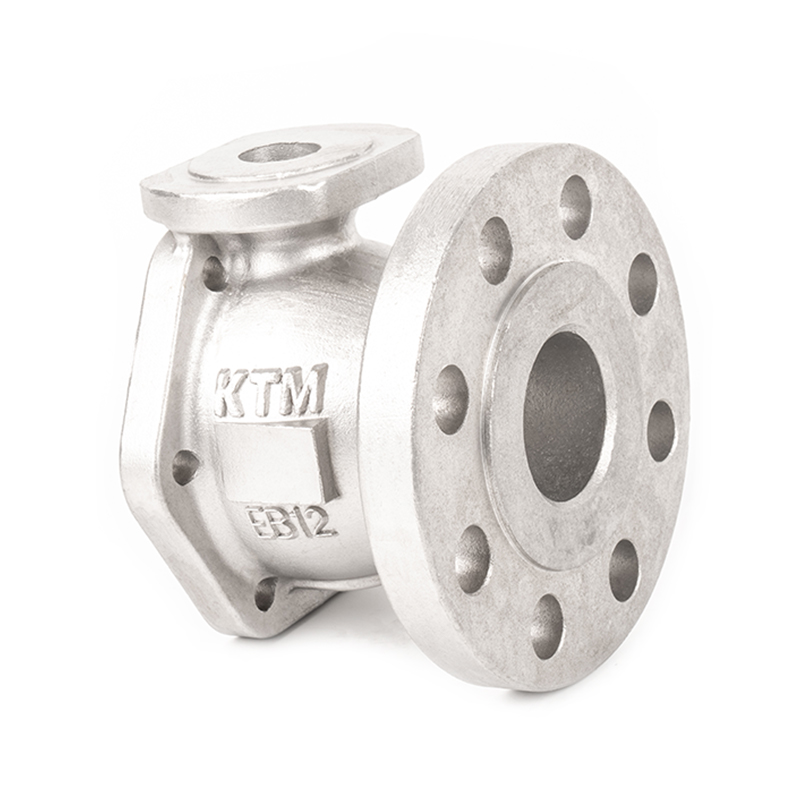 Coran Katup Bola Stainless Steel untuk Bagian Dinding Berat Pengecoran katup bola memerlukan dinding yang tebal, penyelarasan port yang akurat, dan permukaan penyegelan yang baik. Pengecoran baja tahan karat presisi dari pemasok ini sesuai dengan komponen menengah hingga besar di mana cetakan pasir menyeimbangkan kekuatan, biaya, dan waktu pengerjaan. Lihat Produk →
Bagi pembeli yang membandingkan proses secara berdampingan, pertanyaannya biasanya muncul pada volume dan penyelesaian permukaan. Jika diperlukan komponen kecil dan detail dalam jumlah besar, metode lain seperti pengecoran investasi mungkin lebih efisien. Untuk komponen berukuran sedang hingga besar dengan penampang padat, cetakan pasir memberikan keseimbangan yang kuat antara kekuatan, biaya, dan waktu pengerjaan.
Cetakan pasir untuk pengecoran logam bukanlah teknik yang ketinggalan jaman; ini adalah solusi praktis dan terbukti yang terus melayani manufaktur modern dengan baik. Mereka memberikan fleksibilitas kepada pabrik pengecoran untuk menangani berbagai macam suku cadang dan paduan sambil menjaga biaya tetap dapat diprediksi. Keberhasilan komponen pengecoran pasir bergantung pada desain pola yang cermat, persiapan pasir yang konsisten, dan pencetakan yang disiplin. Jika dasar-dasar tersebut ditangani dengan benar, cetakan pasir dapat menghasilkan cetakan yang memenuhi persyaratan layanan selama bertahun-tahun. Jika Anda memiliki komponen yang cocok untuk cetakan pasir, teknisi kami akan dengan senang hati meninjau gambarnya dan merekomendasikan pendekatan yang paling dapat diandalkan.
PRODUK-PRODUK TERKAIT
Apakah Anda punya pertanyaan? Jangan menunggu, Ayo bicara!
Hubungi kami
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: 68, Jalan Cabang Jiangbin, Zona Pengembangan Bersama Beilun Xiaogang, Ningbo, Zhejiang, Cina.
Kode QR
Hak Cipta © Ningbo Etdz Andrew Precision Cast Co., Ltd. Semua hak dilindungi undang-undang

